


-
Tlak zavarivanja
-
Važnost i princip
Tlak za zavarivanje jedan je od primarnih parametara u procesu zavarivanja. Kada se dvije strane cijevi prazne zagrijavaju na temperaturu zavarivanja, pod djelovanjem pritiska ekstruziranja, formiraju se uobičajena metalna zrna, odnosno došlo je, međusobna kristalizacija za postizanje zavarivanja. Tlak za zavarivanje ima izravan utjecaj na snagu i žilavost zavarivačke šav.
-
Uticaj nepravilnog pritiska
Kada je naneseni tlak za zavarivanje premali, ivice za zavarivanje metala ne mogu se potpuno komprimirati. Kao rezultat toga, preostale ne {{{{{- metalne inkluzije i metalni oksidi u zavarivanju neske nisu lako protjerani zbog nedovoljnog pritiska. To dovodi do smanjenja snage zavarivanja šava, čineći da se sklonim puknutim. Na primjer, u proizvodnji čeličnih cijevi od ravnog šava ({4}} u transportnim cijevima koji se koriste u transportnom transportnom plinu, ako zavarivanje nije dovoljno, ne može biti u stanju izdržati visoki (- plinski protok, što je rezultiralo istjecanjem ili čak pukotinama cjevovoda, što može prouzrokovati ozbiljne opasnosti i ekonomskih gubitaka.
S druge strane, kada je pritisak previsok, većina metala koja je dostigla temperaturu zavarivanja bit će ekstrudirana. To ne samo da smanjuje snagu zavarivačke šav, već i generira kvare kao što su prekomjerne unutrašnje i vanjske burzije ili nakupljanja perla. U proizvodnji čeličnih cijevi za izgradnju skele, prekomjerni tlak za zavarivanje može dovesti do neravne kvalitete površine cijevi, utječući na njihovu snagu povezivanja i ukupnu stabilnost tokom upotrebe.
-
Metode kontrole
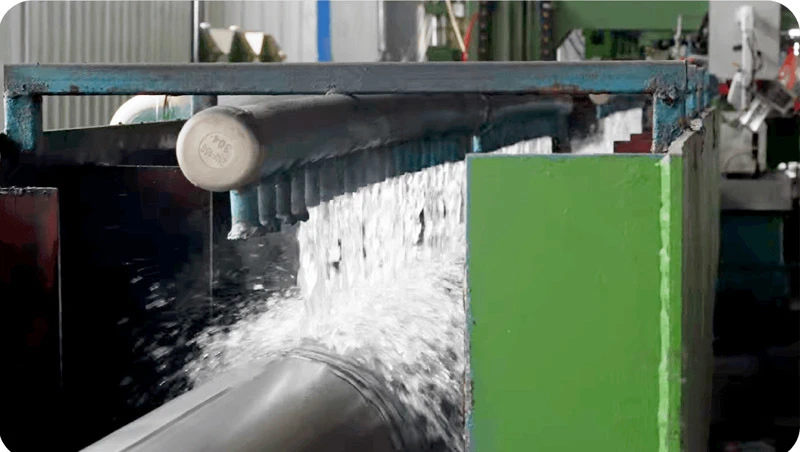
U praktičnim primjenama ključno je dobiti optimalni pritisak zavarivanja prema različitim specifikacijama. Zbog mogućih tolerancija u širini i debljini praznog cijevi, kao i fluktuacije u temperaturi zavarivanja i brzine zavarivanja, pritisak ekstruzije zavarivanje može se podesiti. Iznos ekstruzije zavarivanja općenito se kontrolira podešavanjem udaljenosti između valjci ekstruziranja. Uz to, mogu se kontrolirati i promjer cijevi prije i nakon valjanih ekstruzijskih rola. Na primjer, u postrojenju za proizvodnju čelične cijevi, pravi - vrijeme promjera cijevi na različitim pozicijama tijekom proizvodnje tijekom procesa proizvodnje omogućava da se operaterima donose pravovremeno prilagođavanje ekstruzijskim valjcima, osiguravajući da pritisak zavarivanja ostane u optimalnom rasponu.


-
Brzina zavarivanja
-
Uloga u procesu zavarivanja
Brzina zavarivanja je takođe ključni parametar u procesu zavarivanja koji se odnosi na sistem grijanja, brzinu deformacije za zavarivanje i međusobnu brzinu kristalizacije. U visokom - frekvencijskom zavarivanju, kvaliteta zavarivanja se općenito poboljšava jer se brzina zavarivanja povećava. To je zato što skraćivanje vremena grijanja sužava širinu zone grijanja ivica i smanjuje vrijeme za formiranje metalnih oksida.
-
Posljedice nepravilne brzine
Kada se brzina zavarivanja smanjuje, ne samo da se zona grijanja ne koristi, već se širina rastaljenih zona također mijenja s varijacijom ulazne toplote, što rezultira većim unutarnjim burmima. Nizak - zavarivanje brzine, sa manje ulaznim toplinom, zavarivanje postaje teže. Ako se zavarivanje ne izvrši prema navedenim vrijednostima, vjerovatno će se pojaviti nedostaci. Na primjer, u proizvodnji tankog - zidova od čeličnih šava za precizne instrumente, brzina sporog zavarivanja može prouzrokovati neravnomjerno zagrijavanje zida cijevi, što rezultira dimenzionalnim odstupanjima i utječu na normalan rad instrumenata.
-
Optimizacija i kontrola
Stoga, u visokoj razini zavarene cijevi za zavarene cijevi, odgovarajuća brzina zavarivanja treba odabrati prema različitim specifikacijama, a treba biti ograničena maksimalnom brzinom zavarivanja koje je dopuštena mehaničkom opremom i opremom za zavarivanje uređaja. Moderna proizvodna preduzeća za proizvodnju čelične cijevi često koriste napredne upravljačke sustave koji mogu automatski prilagoditi brzinu zavarivanja na osnovu stvarnog [{2}} vremenskog nadgledanja parametara kao što su temperatura i struje, osiguravajući visoku i efikasnu proizvodnju.
-
Otvaranje ugao
-
Definicija i značaj
Ugao otvaranja odnosi se na ugao između dvije strane cijevi prazan ispred valjanih ekstruzijskih koluta. Ugao otvaranja povezan je s stabilnošću izgaranja procesa i ima značajan utjecaj na kvalitetu zavarivanja. Kada se ugao otvaranja smanjuje, udaljenost između ivica također se smanjuje, što poboljšava efekat blizine. Istim drugim uvjetima može povećati temperaturu grijanja ivica, čime se povećava brzina zavarivanja.
-
Efekti ekstremnih uglova
Međutim, kada je ugao otvaranja premali, udaljenost između točke konvergencije ekstruziraju se i središnja linija bit će proširena. To uzrokuje da ivice ne budu ekstrudirane na najvišoj temperaturi, smanjujući kvalitetu zavarivanja i povećanju potrošnje energije.
-
Pristupi prilagodbe
Praktično proizvodno iskustvo pokazuje da se ugao otvaranja može podesiti promjenom uzdužnog položaja vodiča, obično u rasponu od 2 stepena - 6 diploma. U slučajevima kada se vodič ne mogu uzdužno podesiti, ugao otvaranja može se podesiti pomoću debljine vodećeg prstena ili zatvorenog prolaza. Na primjer, u čeličnoj fabrici cijevi, neprekidnim eksperimentiranjem i podešavanjem otvaranja, učinkovitost proizvodnje povećana je za 15%, a osigurava kvalitetu zavarivačnog šava, pokazujući važnost odgovarajuće kontrole otvaranja u proizvodnom procesu ravnih čeličnih cijevi za otvaranje.
Zaključno, u procesu proizvodnje ravnih čeličnih cijevi za zavarivanje, brzina zavarivanja i ugao otvaranja su tri međusobno povezana i ključna faktora. Razumijevanje njihovih principa, utjecaja i metoda kontrole su neophodni za osiguranje kvalitete i performansi ravnih čeličnih cijevi šava. Preduzeća za preradu čeličnih cijevi trebaju kontinuirano optimizirati ove parametre na temelju stvarnih uvjeta proizvodnje i tehnološkim zahtjevima za poboljšanje efikasnosti proizvodnje, smanjenje troškova i zadovoljavanje različitih potreba različitih industrija za ravne cijevi od čeličnih proizvoda.


